

 Consulta
No dudes en enviar un mensaje
I. Introducción: resolver la tarea "imposible" La frase "encajar una clavija cuadrada en un agujero redondo" es un símbolo universal...
LEER MÁSDurante una reciente inspección de lotes en un taller de ensamblaje de sujetadores en Guangdong, el equipo de calidad rechazó 320 de 400 brocas para mampostería de vástago recto devueltas. Las brocas no estaban defectuosas en la puerta de la fábrica. No coincidían en el banco de trabajo. Cada broca tenía un vástago redondo y liso, pero los operadores las habían estado usando en taladros percutores SDS-plus sin desactivar el modo percutor. Los vástagos se tambalearon en el mandril, las puntas de carburo se astillaron y las brocas se rompieron en la línea de rebaba del vástago. El uso de brocas de vástago recto tiene límites claros y la mayoría de las fallas en el campo se deben a cruzarlos. Esta guía explica esos límites en términos prácticos: qué materiales se adaptan a las brocas de mango recto, qué geometrías de punta funcionan mejor y cómo la velocidad, el avance y la lubricación las mantienen cortando limpiamente.
Una broca de vástago recto tiene un vástago cilíndrico liso cuyo diámetro coincide con el cuerpo de la broca y transmite torque a través de la fricción superficial entre el vástago y las mordazas del portabrocas.
Este diseño es intencionalmente simple. A diferencia de los sistemas SDS o de vástago hexagonal que utilizan perfiles de bloqueo mecánico, el vástago recto depende completamente de la fuerza de sujeción. El operador instala la broca en un mandril estándar, aprieta las mordazas y la fricción entre el vástago de acero y el mandril provoca la rotación.
Esa simplicidad ofrece ventajas reales en entornos de taller y producción. Un solo mandril puede aceptar una amplia gama de diámetros sin cambiar pinzas ni adaptadores. El costo por broca se mantiene más bajo porque el vástago se mecaniza directamente desde el cuerpo de la herramienta. El reemplazo es instantáneo cuando una broca se desgasta y la gestión de inventario es más sencilla cuando una planta estandariza el uso de herramientas de mango redondo. Los conceptos básicos de las operaciones de perforación y la transferencia de torque de la broca se tratan en nuestro conceptos básicos de perforación guía.
La limitación también es clara. Si el mandril no puede ofrecer suficiente fuerza de sujeción, el vástago girará dentro de las mordazas antes de que el filo realice un trabajo significativo. En aplicaciones de perforación con percusión, el vástago no tiene mecanismo de percusión, por lo que no puede transferir la energía del impacto de manera eficiente. Por lo tanto, el uso de brocas con vástago recto requiere hacer coincidir el vástago con el tipo de mandril y la demanda de torque, no solo con el material que se está perforando.
Las brocas de vástago recto son más efectivas para perforar metal y madera, mientras que su aplicación en mampostería se limita a la perforación rotatoria sin percusión en ladrillos blandos o bloques de mampostería.
El material impulsa la selección más que el mango. En madera, una broca de vástago recto con punta de clavo se centra limpiamente y corta agujeros sin astillas para clavijas, bisagras y la instalación de herrajes. El vástago maneja el torque fácilmente porque la madera es el material de perforación más fácil. En metal, el mismo vástago transporta la carga a través de geometrías de punto dividido o punto piloto, y los principales riesgos son la acumulación de calor y el movimiento de la perforación.
| Materiales | Tipo de punto | Modo de funcionamiento | Aplicación típica |
| madera | Punto Brad/punto piloto | Sólo rotativo | Fabricación de muebles, agujeros para pasadores, montaje de herrajes. |
| Acero bajo en carbono | punto de división | Sólo rotativo | Orificios de montaje, perforación con plantilla, fabricación de metales. |
| Aluminio | Punto piloto/punto de división | Rotativo con refrigerante | Mecanizado, chapa fina, taladrado de perfiles. |
| Albañilería blanda | Punta de mampostería con punta de carburo | Sólo rotativo | Orificios de anclaje, orificios pasantes poco profundos en ladrillo |
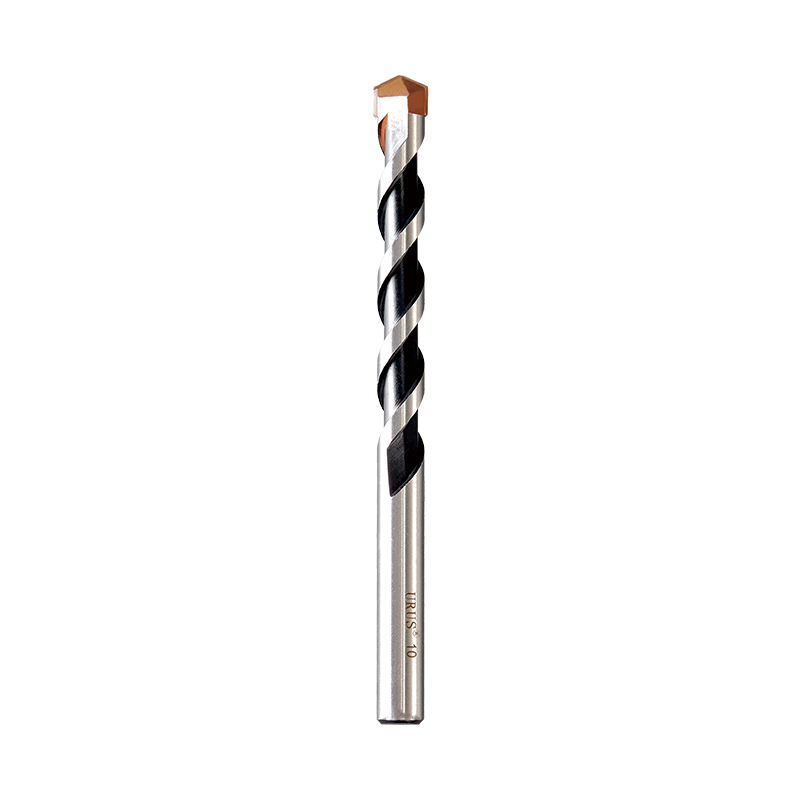 Broca de mampostería de mango redondo para perforación rotativa en ladrillos y bloques Esta broca con punta de carburo, ranura reforzada y vástago liso corta orificios limpios en ladrillos blandos, mortero y bloques livianos cuando se usa solo en modo giratorio. Cumple con las normas DIN8039 e ISO 5468, con un cuerpo de acero al cromo-vanadio endurecido y opciones de punta disponibles. Ver producto →
En mampostería, el mango recto sólo funciona en modo giratorio. Cuando el material es ladrillo blando, línea de mortero o bloque liviano, una broca para mampostería de vástago redondo con punta de carburo cortará un orificio limpio sin impacto. Nuestra broca para mampostería de vástago redondo está diseñada exactamente para esta tarea: punta de carburo, flauta reforzada y un vástago liso que se sujeta en un mandril estándar. No intente utilizarlo en un taladro percutor con el mecanismo de impacto activado.
En la perforación de metales, el vástago no es el factor limitante. La geometría del punto es. Para obtener un tutorial práctico sobre cómo elegir juegos de brocas para metal con vástago redondo, consulte nuestra guía de broca de metal de mango redondo . El principal riesgo no es el deslizamiento del mango, sino la generación de calor, que puede templar el filo y provocar un rápido embotamiento.
La geometría de la punta de una broca de mango recto controla cómo ingresa al material, corta las virutas y resiste el desplazamiento.
Cada broca de mango recto tiene el mismo mango, por lo que la geometría de la punta es lo que diferencia el rendimiento. Una punta estándar de 118 grados funciona para perforación de uso general, pero tiende a caminar sobre acero duro. Un punto de división muele el espesor de la banda para reducirlo, creando dos pequeños labios de corte que inician el agujero sin moverse, lo que la convierte en la opción más segura para CNC y perforación manual de metal.
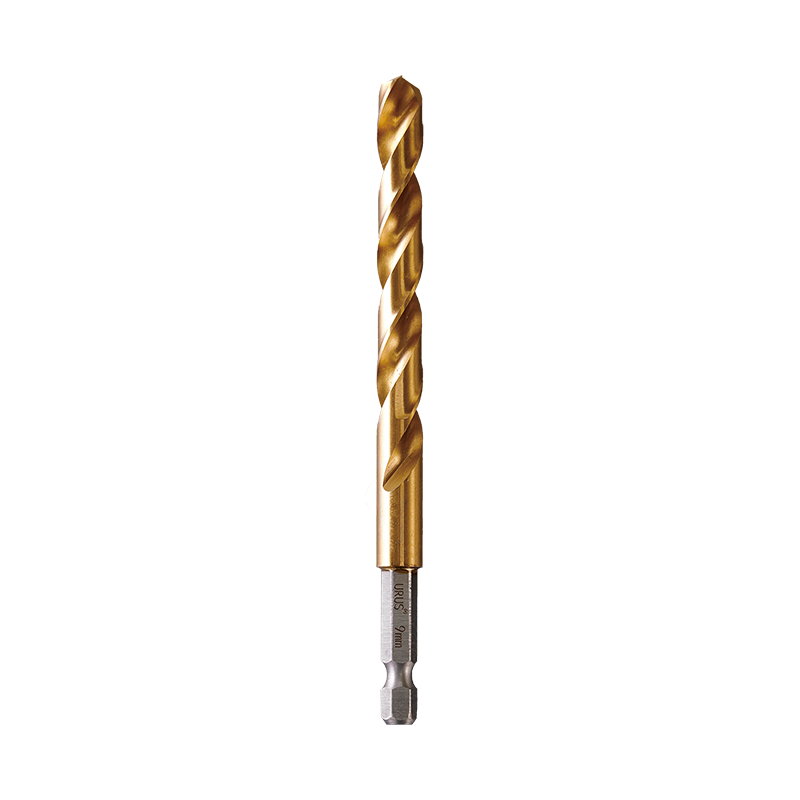 Broca de punta dividida para comenzar con agujeros precisos en metal Diseñada con una geometría de punto dividido que reduce el espesor de la red, esta broca inicia agujeros sin caminar sobre acero duro. Se adapta a mandriles de cambio rápido de 1/4 de pulgada y es adecuado para perforación de metal manual y CNC, lo que garantiza una posición y redondez consistentes. Ver producto →
Nuestras brocas para metal de punto dividido están diseñadas en torno a esta geometría para lograr una posición y redondez consistentes del orificio.
Una punta piloto agrega una punta corta autocentrante que se extiende más allá de los labios cortantes. Introduce la broca en el material y es especialmente útil en chapas finas de metal y aluminio, donde las rebabas y el desplazamiento del taladro provocan la mayoría de los rechazos. Para trabajos en metal blando, una broca con punta piloto es más fácil de controlar y deja una entrada del orificio más limpia.
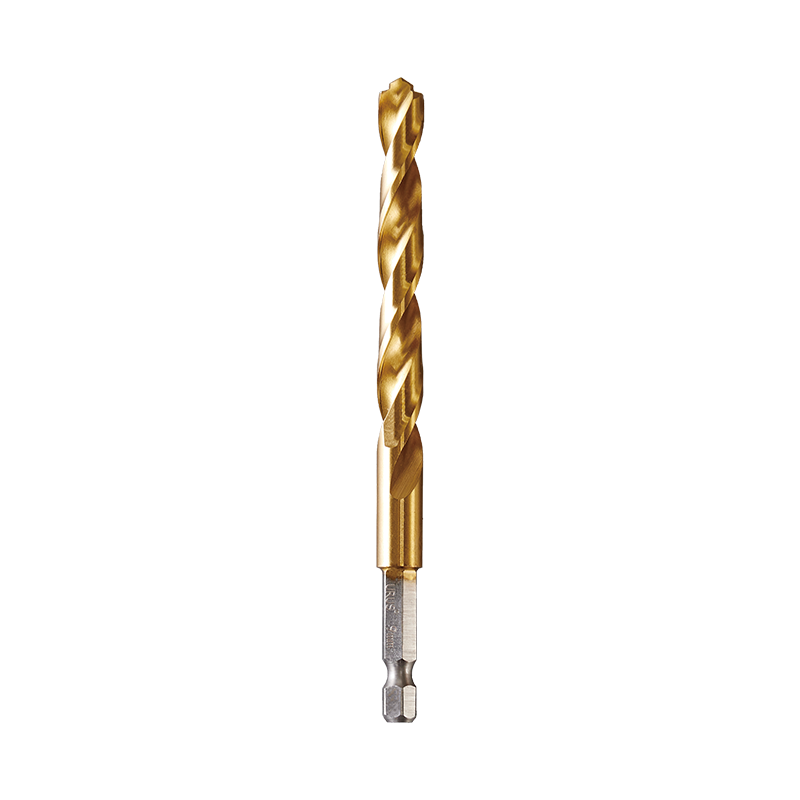 Broca de punta piloto para orificios limpios en metal fino Con una punta piloto autocentrante que se extiende más allá de los labios de corte, esta broca se introduce sola en el material para una perforación controlada en láminas delgadas de metal y aluminio. Minimiza las rebabas y el desplazamiento, dejando una entrada limpia al orificio. Ver producto →
Nuestras brocas de punta piloto manejan esa tarea mientras mantienen la geometría de borde afilado en tiradas más largas.
Un punto turbomax, ampliamente utilizado en la planta de producción, se centra en la descarga de virutas. Es una geometría especializada que se adapta a la perforación CNC de alta velocidad en acero dulce y aluminio, donde el empaque de viruta en las ranuras es el principal modo de falla.
Una broca de vástago recto es una herramienta de perforación cuyo diámetro del vástago coincide con el cuerpo de la broca y que depende de la fricción del mandril para la transferencia de torque. Es el formato de broca más común para perforación rotativa en metal, madera y mampostería blanda, pero no está diseñado para cargas de impacto de martillo.
Una broca de vástago recto falla cuando la ejecutas demasiado rápido, la empujas demasiado fuerte o la dejas seca.
Estas tres variables interactúan. La velocidad determina el calor; el avance determina la carga de viruta; La lubricación elimina el calor y mantiene el filo afilado. Si una palanca está fuera de rango, la broca puede sobrecalentar el material de trabajo o atascarse en el orificio y romperse.
En acero, una velocidad de avance demasiado baja hará que el filo frote en lugar de cortar, generando calor y produciendo endurecimiento por trabajo en la pared del agujero. Un avance demasiado pesado astillará los labios cortantes o romperá la broca en la punta. Como regla general, aumente el avance cuando la viruta sea delgada y fibrosa, y reduzca el avance cuando la broca comience a vibrar.
La lubricación no es negociable. Para acero con bajo contenido de carbono, un refrigerante de aceite soluble evita que la punta alcance temperaturas de templado. Para el aluminio, un aceite de corte ligero o incluso queroseno reduce la soldadura de virutas en la cara de inclinación. Para la madera, no se necesita refrigerante, pero la extracción de polvo es tan importante como el control de la velocidad.
La mayoría de las fallas de las brocas de vástago recto se pueden prevenir, y la prevención tiene más que ver con la selección y el manejo que con la broca en sí.
Una broca de vástago recto se utiliza principalmente para taladrar rotatoriamente en metal, madera y mampostería blanda. Cabe en un mandril estándar y transmite torque a través de la fricción, lo que lo convierte en el formato de broca más versátil y rentable para talleres generales y perforación de producción.
No. Los taladros percutores SDS utilizan un sistema de vástago de bloqueo mecánico diseñado para la transferencia de energía del impacto. Una broca de vástago recto se tambaleará en el portabrocas SDS, se deslizará y probablemente se romperá cerca del vástago. Utilice brocas con mango SDS para taladrar con percutor y brocas con mango recto solo con el modo giratorio.
El deslizamiento se produce cuando las mordazas del portabrocas no pueden generar suficiente fuerza de sujeción. Las mordazas desgastadas, las superficies lisas del mango o apretar demasiado un mango blando reducen el agarre por fricción. Limpie el vástago, verifique el estado de la mandíbula y apriete siempre el portabrocas correctamente antes de perforar.
Sólo para perforaciones rotativas muy ligeras en mampostería blanda o cuando se utiliza una broca para mampostería de vástago redondo especializada con punta de carburo. Para hormigón estándar y trabajos de percusión pesada, utilice brocas con mango SDS. Las brocas de vástago recto no están diseñadas para cargas de impacto de martillo y fallarán rápidamente en ese servicio.
I. Introducción: resolver la tarea "imposible" La frase "encajar una clavija cuadrada en un agujero redondo" es un símbolo universal...
LEER MÁSLa metalurgia siempre ha sido una piedra angular del desarrollo industrial, dando forma a todo, desde componentes automotrices hasta...
LEER MÁS1. ¿Qué son los alicates para bombas de agua? – La herramienta flexible “todoterreno” En la fabricación industrial moderna y el mantenimiento diario...
LEER MÁSSeleccionar las herramientas de corte industriales adecuadas es una decisión crítica que impacta directamente en la eficiencia de fabricación...
LEER MÁS
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, ciudad de Ganyao, ciudad de Jiashan, provincia de Zhejiang, China
Derechos de autor © Herramientas Co., Ltd. de Zhejiang URUS privacy policy
